
咨询电话
18227262093

产品分类
PRODUCT CLASSIFICATION 更新时间:2026-10-26
 浏览次数:1
从手动记录到串口输出实时上传:JD-GZB系列RS485数显扭力扳手在汽车制造中的应用实践
成都精炬达电子科技有限公司
一、JD-GZB系列RS485数显扭力扳手产品概述
成都精炬达电子科技有限公司研发的JD-GZB系列RS485串口输出数显扭力扳手,是一款集高精度扭矩检测、数据实时传输、多场景适配于一体的工业级紧固作业工具,针对汽车制造、航空航天、重型机械等对扭矩精度和数据可追溯性要求较高的行业开发,核心功能覆盖扭矩测量、数值存储、RS485串口通信、异常报警四大模块,可有效替代传统机械式扭力扳手、普通数显扭力扳手的作业模式,解决传统模式下数据记录效率低、误差大、追溯难度高的痛点。
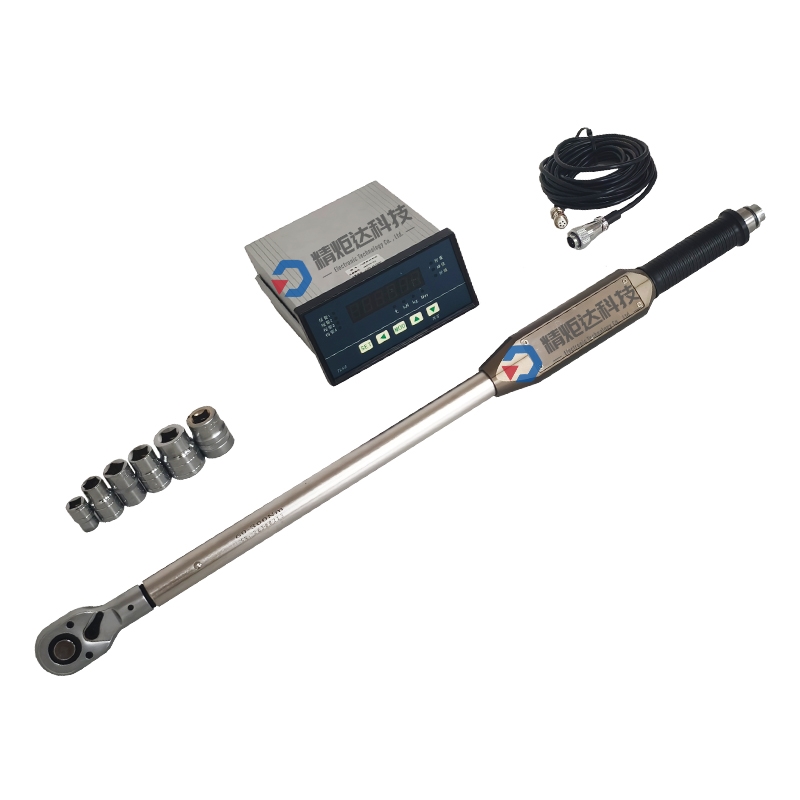
(一)核心技术参数
JD-GZB系列扭力扳手覆盖1N·m到2000N·m的扭矩量程区间,可满足汽车制造领域从内饰小螺丝紧固到底盘大型螺栓锁紧的全场景需求,核心参数如下表所示:
参数项 | 技术指标 | 说明 |
扭矩精度 | ±1% 读值 | 高于GB/T 15729-2008《扭力扳手通用技术条件》中±4%的最高精度要求 |
量程范围 | 1N·m~2000N·m | 覆盖JD-GZB10、JD-GZB100、JD-GZB500、JD-GZB2000等多个型号,适配不同规格螺栓紧固需求 |
显示分辨率 | 0.001N·m(小量程)/0.1N·m(大量程) | 可实时显示扭矩变化过程,支持峰值保持、实时值两种显示模式 |
通信方式 | RS485串口 | 支持Modbus RTU通信协议,传输距离最远可达1200米,传输速率最高115200bps |
数据存储容量 | 10000组 | 离线状态下可存储扭矩值、作业时间、操作员编号等信息,联网后自动上传 |
电池续航 | 连续作业≥8小时 | 内置可充电锂电池,支持低电量报警、自动休眠功能 |
环境适应性 | -10℃~50℃,IP54防护等级 | 可适应汽车制造车间多粉尘、少量油污、温差波动的作业环境 |
(二)核心功能特点
多模式作业适配:支持预设扭矩值、峰值跟踪、角度测量(可选配)三种作业模式,可根据汽车制造不同工序的紧固要求切换,例如螺栓预紧采用实时值模式,最终锁紧采用预设扭矩报警模式。
RS485实时数据传输:自带RS485通信接口,可直接连接车间PLC、MES系统、数据采集终端,作业过程中每完成一次紧固操作,扭矩值、作业时间、工具编号、合格状态等数据会自动上传至后台,无需人工干预。
多级异常预警:支持扭矩超差报警、重复紧固报警、未达标报警,通过蜂鸣器、LED指示灯、屏幕提示三重方式提醒操作员,避免出现漏拧、错拧、扭矩不合格问题。
数据全链路可追溯:每台扳手内置设备编号,支持与操作员ID、车辆VIN码、工序编号绑定,上传的数据可关联到具体车辆、具体工序、具体操作人员,实现紧固过程全生命周期追溯。

二、汽车制造行业扭矩作业传统模式痛点
汽车制造过程中,螺栓紧固质量直接关系到车辆行驶安全,据行业统计数据显示,约30%的汽车召回事件与螺栓紧固扭矩不合格相关。传统扭矩作业模式下,多数车企采用手动记录、普通数显扳手离线存储的方式管理紧固数据,存在多方面问题:
(一)数据记录效率低、误差率高
传统模式下,操作员完成紧固作业后,需要手动将扭矩值抄写在作业记录表上,每台车平均有200~300个需要记录扭矩的紧固点,单台车抄写时间约15~20分钟,占用大量作业时间;同时手动抄写过程中容易出现看错数值、写错数字的问题,据国内某主机厂统计,手动记录的数据误差率约为2%~5%,部分误差无法及时发现,导致不合格车辆流入下一工序。
(二)数据追溯难度大、成本高
手动记录的纸质单据长期存储容易出现丢失、污损、字迹模糊等问题,一旦车辆售后出现紧固质量问题,需要查阅历史单据时,往往需要花费数小时甚至数天的时间翻找存档,部分老旧记录根本无法查阅,不仅增加了追溯成本,也容易引发消费者投诉和品牌声誉损失。
(三)过程管控缺失,异常无法及时干预
传统模式下,扭矩合格判定依赖操作员现场判断,管理员无法实时查看作业数据,容易出现操作员未按要求紧固、漏拧螺栓、扭矩超差后私自修改记录等问题,例如部分操作员为了提高作业效率,未达到预设扭矩就结束作业,或者重复紧固同一螺栓,这些问题都无法在第一时间被发现,只能通过事后抽检排查,漏检风险较高。
(四)数据统计分析难度大
手动记录的数据需要专人录入Excel表格才能进行统计分析,不仅工作量大,而且数据更新滞后,无法实时掌握车间紧固质量的波动情况,例如某批次螺栓的扭矩整体偏低、某个工序的操作员紧固合格率下降等问题,往往要等到一周甚至一个月的月度质量分析时才能发现,无法及时调整作业标准和培训方案。

三、JD-GZB系列RS485数显扭力扳手在汽车制造中的应用方案
针对汽车制造行业的扭矩作业痛点,成都精炬达电子科技有限公司基于JD-GZB系列产品设计了“工具端+传输层+平台层"的完整解决方案,实现紧固数据从手动记录到RS485实时上传的升级。
(一)系统架构设计
1.工具层:JD-GZB系列扭力扳手:作为数据采集终端,负责采集每一次紧固作业的扭矩值、角度值、作业时间、合格状态等数据,内置RS485通信模块,可直接通过串口线连接到车间数据采集节点。
2.传输层:RS485总线网络:车间内按照工序布局搭建RS485总线网络,每台扳手通过串口线接入最近的RS485转以太网模块,将数据传输到车间局域网,最终上传到MES系统或扭矩管理平台;针对移动作业场景,也可搭配RS485无线传输模块,实现无线数据上传。
3.平台层:扭矩管理系统:负责存储、分析所有上传的紧固数据,支持数据查询、质量统计、异常报警、追溯管理等功能,可与车企现有MES、ERP、QMS系统对接,实现数据互联互通。
(二)核心作业流程
升级后的扭矩作业流程如下:
1.作业前准备:管理员在扭矩管理系统中预设各工序的扭矩标准、公差范围、作业次数要求,将对应工序的扳手与工序编号、操作员ID绑定,操作员领取扳手后,系统自动下载对应工序的作业参数。
2.紧固作业:操作员按照作业指导书进行螺栓紧固,当扭矩达到预设值时,扳手自动发出蜂鸣和灯光提示,操作员停止作业。
3.数据自动上传:完成紧固后,扳手通过RS485串口自动将扭矩值、作业时间、合格状态等数据上传到扭矩管理系统,系统自动与预设标准比对,判定是否合格。
4.异常处理:如果扭矩超差、漏拧或者重复紧固,系统实时发出报警,现场管理员第一时间收到提示,安排操作员返工,异常数据自动记录到系统中,作为质量分析依据。
5.数据归档:所有作业数据自动与车辆VIN码绑定,存储在系统中,后续可通过VIN码、工序编号、操作员ID等多维度查询追溯。
提示:针对网络中断的场景,JD-GZB系列扳手可自动切换到离线存储模式,待网络恢复后自动补传所有离线数据,确保数据不丢失。
(三)适配汽车制造核心场景
JD-GZB系列RS485数显扭力扳手可覆盖汽车制造四大工艺中的多个核心紧固场景:
指标项 | 升级前 | 升级后 | 提升幅度 |
数据记录误差率 | 3.2% | 0 | 下降100% |
单台车扭矩作业时间 | 42分钟 | 28分钟 | 缩短33.3% |
扭矩不合格流出率 | 0.8% | 0.02% | 下降97.5% |
单台车辆数据追溯时间 | 4.5小时 | 10秒 | 缩短99.6% |
扭矩数据统计分析周期 | 7天 | 实时 | 提升100% |
扭矩作业人工成本 | 12人/班(含3名记录员) | 9人/班 | 减少25% |
四、应用案例:国内某新能源主机厂总装车间升级实践
(一)项目背景
国内某头部新能源主机厂年产能30万辆,总装车间原有扭矩作业采用普通数显扭力扳手+手动记录的模式,存在数据记录误差率高、追溯困难、过程管控缺失等问题,2022年曾因底盘螺栓扭矩不合格问题召回2000余辆车辆,造成直接经济损失超过2000万元。为解决扭矩质量管控问题,该主机厂2023年启动总装车间扭矩作业数字化升级项目,经过多轮测试对比,最终选择成都精炬达JD-GZB系列RS485数显扭力扳手作为升级产品。
(二)项目实施内容
本次项目覆盖总装车间内饰线、底盘线、动力总成线共12个工序,部署126台JD-GZB系列扭力扳手,搭建RS485总线传输网络,对接主机厂现有MES系统,具体实施内容包括:
根据各工序螺栓规格,选配不同量程的JD-GZB系列扳手,其中小量程内饰紧固配备42台JD-GZB20,底盘紧固配备56台JD-GZB300,动力总成紧固配备28台JD-GZB800。
在车间每20米部署一个RS485采集节点,所有扳手通过串口线接入采集节点,采集节点通过车间局域网连接到扭矩管理服务器,数据传输延迟小于100ms。
完成扭矩管理系统与MES系统的对接,实现车辆VIN码、工序信息、操作员信息的自动同步,每台扳手的作业数据自动关联对应车辆的生产档案。
对车间180余名操作员、20余名管理员进行操作培训,完成作业流程切换,项目从部署到上线共耗时14天,未影响正常生产节奏。
(三)项目应用效果
项目上线运行6个月后,主机厂统计的核心运营数据如下:
指标项 | 升级前 | 升级后 | 提升幅度 |
数据记录误差率 | 3.2% | 0 | 下降100% |
单台车扭矩作业时间 | 42分钟 | 28分钟 | 缩短33.3% |
扭矩不合格流出率 | 0.8% | 0.02% | 下降97.5% |
单台车辆数据追溯时间 | 4.5小时 | 10秒 | 缩短99.6% |
扭矩数据统计分析周期 | 7天 | 实时 | 提升100% |
扭矩作业人工成本 | 12人/班(含3名记录员) | 9人/班 | 减少25% |
除量化数据提升外,该主机厂还实现了扭矩质量的全链路可追溯,2023年下半年未发生一起因扭矩不合格导致的车辆召回事件,客户投诉中关于内饰异响、螺栓松动的占比下降了89%,整体装配质量得到显著提升。


五、常见问题解答
一.问:JD-GZB系列RS485数显扭力扳手是否可以和我们公司现有的MES系统对接?
答:JD-GZB系列采用标准Modbus RTU通信协议,支持开放接口文档,可对接市面上绝大多数主流MES、QMS、生产管理系统,我司可提供技术支持协助完成对接调试,无需对现有系统进行大规模改造。
二.问:车间作业环境有油污、粉尘,会不会影响扳手的使用寿命?
答:JD-GZB系列扭力扳手采用IP54防护等级设计,机身采用高强度铝合金外壳,按键和接口都做了密封处理,可有效防少量泼溅的油污、粉尘,正常车间环境下使用寿命可达5年以上,核心传感器质保2年。
三.问:如果车间网络中断,会不会影响正常作业?
答:不会,JD-GZB系列扳手内置10000组数据的离线存储容量,网络中断时会自动存储作业数据,待网络恢复后自动补传,不影响正常作业,不会出现数据丢失问题。
四.问:不同工序需要的扭矩范围不一样,是不是需要购买多个不同型号的扳手?
答:建议根据实际作业的螺栓扭矩范围选配对应量程的扳手,扭矩测量精度在量程的20%~80%区间最高,例如作业扭矩范围是10~50N·m,建议选择量程100N·m的JD-GZB100型号,可获得最佳测量精度;如果多个工序扭矩范围重叠,也可以通过系统预设多套参数,一台扳手切换不同工序使用。
五.问:RS485布线会不会很复杂,影响车间现有布局?
答:RS485总线布线非常简单,采用两线制传输,可沿车间现有线槽铺设,不需要大规模改造车间布局;如果是移动作业场景,也可以选配我司的RS485无线传输模块,无需布线即可实现数据实时上传。
六.问:扳手的精度需要定期校准吗?校准是否方便?
答:按照计量要求,扭力扳手需要每年校准一次,我司可提供校准服务,也可指导客户自行使用标准扭矩校准仪校准,校准过程不需要拆卸扳手,通过系统菜单即可完成校准参数设置,非常方便。
七.问:如果操作员不按要求操作,比如用扳手敲击部件、超量程使用,有没有防护机制?
答:JD-GZB系列扳手内置过载保护功能,超过量程120%时会自动报警,同时记录过载数据上传到系统,管理员可在后台查看扳手的异常使用记录,对违规操作的操作员进行提醒;机身采用抗冲击设计,轻微磕碰不会影响测量精度。
CONTACT
办公地址:四川省成都市成华区成华大道十里店路213号4栋1单元35层3510号TEL:18227262093
EMAIL:1658659785@qq.com 扫码加微信
 您的位置:
