
咨询电话
18227262093

产品分类
PRODUCT CLASSIFICATION 更新时间:2026-08-06
 浏览次数:76
一、汽车车身螺栓残余扭矩检测的行业背景与需求
汽车车身制造过程中,螺栓连接是最核心的装配工艺之一,螺栓连接的可靠性直接决定了车身结构强度、行驶安全性与使用寿命。在车身冲压件焊接完成、总装装配完成后,受焊接应力释放、装配预紧力衰减、零件形变等多重因素影响,螺栓实际残余扭矩会偏离设计要求,若残余扭矩不足会引发连接松动,进而导致车身异响、结构错位甚至行驶安全事故;若残余扭矩过大则可能造成螺栓断裂、连接件压溃等问题。
传统残余扭矩检测多采用普通机械扭矩扳手或普通数显扭矩扳手,仅能记录最终扭矩数值,无法还原检测过程中扭矩随螺栓转动角度的变化规律,也无法自动判定检测结果是否合格,需要检测人员人工判断,不仅检测效率低,还容易因为人为误差出现错判漏判,无法满足汽车行业自动化、智能化质量管控的要求。因此,行业迫切需求具备过程数据采集、实时曲线输出、自动合格判定功能的智能检测设备,成都精炬达电子科技推出的JD-CSC系列带曲线输出判定功能的智能扭矩扳手,正是针对这一痛点开发的专业检测设备。

二、JD-CSC系列智能扭矩扳手的核心功能与技术特点
2.1 核心功能概述
JD-CSC系列智能扭矩扳手是专门针对汽车车身螺栓残余扭矩检测开发的集成化检测设备,核心功能包括:实时扭矩-转角数据采集、检测过程曲线动态输出、残余扭矩自动计算、检测结果自动判定、数据存储与溯源,满足汽车主机厂与零部件供应商IATF16949质量体系对检测过程可追溯、结果可复现的要求。
2.2 关键技术特点
高精度传感采集:采用进口应变式扭矩传感器,扭矩测量精度可达±0.5%FS,角度测量精度±1°,能够精准捕捉检测过程中微小的扭矩变化,满足残余扭矩检测对数据精度的要求。
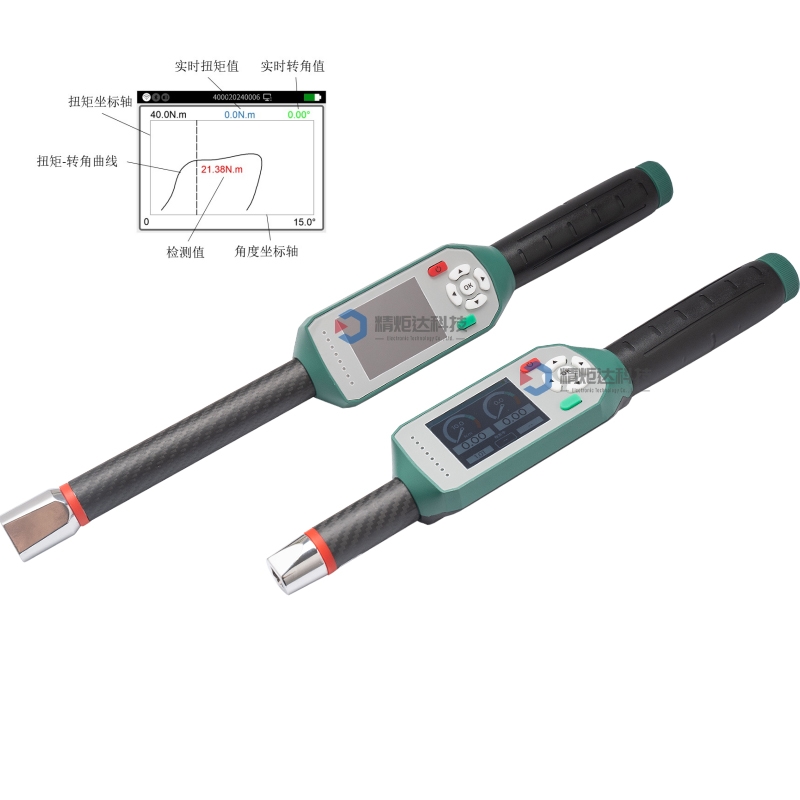
实时扭矩-转角曲线输出:检测过程中通过配套的工业平板或上位机软件,实时绘制扭矩随转角变化的曲线,直观呈现螺栓松动过程中的扭矩变化规律,为工艺分析提供直观依据。
自动判定功能:支持自定义残余扭矩合格阈值范围,设备根据检测得到的实际残余扭矩数值,自动判定“合格/不合格",无需人工计算判断,避免人为误差。
无线数据传输与存储:采用蓝牙5.0无线传输技术,检测数据实时同步到上位系统,单台设备可存储不少于10万条检测记录,支持按车型、工位、螺栓编号导出检测数据,满足质量溯源要求。
ergonomic人体工学设计:针对汽车车身检测多工位、长时间作业的需求,手柄采用防滑包胶设计,重量控制在1.5kg以内,降低检测人员劳动强度。
参数项目 | JD-CSC-100 | JD-CSC-200 | JD-CSC-300 |
测量范围 | 0-100N·m | 0-200N·m | 0-300N·m |
测量精度 | ±0.5%FS | ±0.5%FS | ±1%FS |
角度精度 | ±1° | ±1° | ±1° |
适用场景 | 车身覆盖件连接螺栓 | 车身结构件连接螺栓 | 底盘与副车架连接螺栓 |
适用场景 车身覆盖件连接螺栓 车身结构件连接螺栓 底盘与副车架连接螺栓


三、残余扭矩检测原理与JD-CSC操作流程
3.1 残余扭矩检测基本原理
当前汽车行业主流的残余扭矩检测方法为“松动法",操作逻辑为:对已经预紧完成的螺栓,沿拧紧方向缓慢匀速施加扭矩,当螺栓刚刚发生转动时,记录此时的扭矩数值,该数值即为螺栓的实际残余扭矩,将该数值与设计要求的残余扭矩范围对比,即可判定螺栓连接是否合格。JD-CSC系列智能扭矩扳手通过扭矩与角度传感器同步采集数据,自动识别螺栓刚刚发生转动的临界点,准确提取残余扭矩数值,避免了人工识别临界点的误差。
3.2 JD-CSC操作流程
步骤1:参数设置:根据检测工位的螺栓设计要求,在上位软件中设置残余扭矩合格范围、螺栓转动临界点判定阈值,选择对应车型与工位信息,完成检测参数配置。
步骤2:装卡与对位:将扭矩扳手套筒对准被测螺栓,保证扳手与螺栓同轴,避免附加弯矩影响测量精度,开机连接蓝牙等待数据传输就绪。
步骤3:施加扭矩检测:沿螺栓拧紧方向匀速缓慢施加扭矩,设备同步采集扭矩与角度数据,实时在上位界面绘制扭矩-转角曲线。
步骤4:自动判定结果:当设备检测到螺栓发生转动(角度变化超过设定阈值),自动停止数据采集,提取临界点的扭矩数值作为残余扭矩,自动对比合格范围,输出“合格"或“不合格"判定结果。
步骤5:数据存储与导出:检测结果自动存储到设备与上位系统,支持按批次导出检测报告,满足质量体系审核要求。
四、实际应用案例:某主流自主车企车身车间检测实践
4.1 案例背景
国内某主流自主车企全新SUV车型量产阶段,车身车间需要对白车身焊接完成后的关键结构螺栓进行100%抽样残余扭矩检测,原有检测方式为普通数显扭矩扳手,人工记录数值、人工判定结果,存在抽样效率低、错判率高、数据无法批量溯源的问题,因此引入成都精炬达JD-CSC-200型智能扭矩扳手开展检测实践。
4.2 检测方案
本次检测对象为白车身前纵梁与防火墙连接的M12螺栓,设计预紧扭矩要求为85±10N·m,残余扭矩合格范围要求不低于68N·m,抽样方案为每2小时抽取1台车身,检测每个工位共8根螺栓,采用松动法检测。
4.3 检测结果与分析
本次实践共开展30天,累计检测120台车身、960根螺栓,JD-CSC智能扭矩扳手输出的典型扭矩-转角曲线如图逻辑所示:在施加扭矩初期,扭矩随角度线性上升,当扭矩达到残余扭矩值后,角度快速增加而扭矩不再明显上升,形成清晰的临界点,设备自动识别该临界点提取残余扭矩。
检测结果统计如下:
累计检测合格948根,不合格12根,不合格率1.25%;
不合格螺栓中,10根残余扭矩低于60N·m,原因为自动化拧紧枪工位供料故障,螺栓润滑涂层缺失导致预紧力衰减;2根残余扭矩高于设计上限,原因为拧紧枪扭矩校准偏移;
检测效率对比:原有普通扳手单台车身检测需要12分钟,JD-CSC智能扳手单台仅需要4分30秒,效率提升超60%;
错判率对比:原有人工判定错判率为3.2%,JD-CSC自动判定错判率为0,消除人为误差。
该车企后续根据JD-CSC检测发现的问题,优化了拧紧枪校准周期与螺栓供料检验流程,螺栓不合格率下降到0.3%以下,提升了车身装配质量。


五、常见问题问答
Q1:JD-CSC系列智能扭矩扳手的曲线输出功能有什么实际作用?仅仅记录扭矩数值不够吗?
A:仅记录最终扭矩数值仅能满足基础合格判定需求,而扭矩-转角曲线可以反映螺栓连接的整体状态。例如,如果曲线在较低扭矩就出现拐点,说明残余扭矩不足,可能是预紧失效;如果曲线没有明显拐点,扭矩一直随角度上升,说明螺栓没有发生转动,可能存在螺栓咬死或粘连问题;如果曲线出现多个拐点,说明螺栓连接存在多部件滑移问题,能够帮助工艺人员分析装配工艺缺陷,这是仅记录数值无法实现的,对于车企工艺优化有重要价值。
Q2:残余扭矩检测用松动法和拧紧复测法有什么区别?JD-CSC支持哪种方法?
A:松动法是沿拧紧方向施加扭矩,记录螺栓刚转动时的扭矩,该方法测量结果接近实际残余扭矩,是当前汽车行业的主流标准方法;拧紧复测法是直接再次拧紧到原扭矩,观察螺栓是否转动,只能判定是否合格,无法得到具体残余扭矩数值。JD-CSC系列智能扭矩扳手默认支持松动法检测,也可以通过参数调整支持拧紧复测法,满足不同车企的工艺标准要求。
Q3:JD-CSC可以对接车企现有MES系统吗?数据格式支持定制吗?
A:成都精炬达JD-CSC系列支持标准Modbus TCP/IP、OPC UA等工业通讯协议,可以直接对接车企现有MES、QMS等质量管控系统,检测数据可以按照客户要求的格式导出,支持CSV、PDF、XML等多种格式,满足企业数字化工厂的对接需求。
Q4:智能扭矩扳手需要定期校准吗?校准流程复杂吗?
A:按照计量要求,精密扭矩检测设备需要定期校准,校准周期一般为6个月到12个月,JD-CSC系列支持用户自行用标准扭矩仪校准,也可以返回成都精炬达原厂校准,校准流程简单,校准完成后会出具计量校准证书,满足IATF16949质量体系审核要求。
Q5:JD-CSC系列可以用于汽车整车其他部位的螺栓检测吗?比如底盘、动力总成?
A:JD-CSC系列覆盖0-300N·m的扭矩范围,不同量程的产品可以覆盖汽车从车身覆盖件到结构件、底盘螺栓、动力总成连接螺栓的绝大多数残余扭矩检测需求,只要选择对应量程的型号即可,除了汽车行业,也可以用于工程机械、轨道交通等行业的螺栓连接残余扭矩检测。

六、总结
汽车车身螺栓残余扭矩检测是车身装配质量管控的关键环节,带曲线输出与自动判定功能的JD-CSC系列智能扭矩扳手,解决了传统检测设备效率低、误差大、无法追溯的痛点,已经在国内多家主流车企得到应用验证,能够帮助企业提升检测效率、降低质量风险、满足数字化质量管控要求,是汽车车身螺栓残余扭矩检测的理想设备。
 您的位置:

