
咨询电话
18227262093

产品分类
PRODUCT CLASSIFICATION 更新时间:2026-08-01
 浏览次数:76
不同工况下残余力矩扳手的测量误差影响因素研究——以JD-CSC系列(成都精炬达电子科技有限公司)为例
一、研究背景与意义
残余力矩扳手是螺栓连接施工质量检测中的工具,主要用于检测已拧紧螺栓的剩余预紧力矩,判断螺栓连接是否满足设计要求,在风电安装、桥梁建设、汽车制造、重型机械装配等领域应用广泛。螺栓连接的可靠性直接关系到整个工程结构或机械设备的安全性,若残余力矩检测存在较大误差,会导致不合格的螺栓连接流入使用环节,引发结构松动、疲劳断裂甚至整体坍塌等重大安全事故。成都精炬达电子科技有限公司推出的JD-CSC系列残余力矩扳手,是国内具有自主知识产权的数显式残余力矩检测产品,该系列产品集成高精度应变式传感器与智能数据采集系统,主打高精度现场检测,但在实际应用中,不同工况环境对其测量误差的影响规律尚未得到系统梳理,这也成为限制该产品进一步推广应用的关键问题。
开展不同工况下残余力矩扳手测量误差影响因素的研究,一方面可以明确不同环境条件对检测结果的影响程度,帮助现场检测人员合理修正测量结果,提升螺栓残余力矩检测的准确性;另一方面也可以为JD-CSC系列产品的优化升级提供数据支撑,帮助生产企业针对性提升产品的工况适应性,进一步巩固国产检测工具的市场竞争力。因此,本次研究以JD-CSC系列残余力矩扳手为研究对象,结合实际应用案例分析不同工况参数对测量误差的影响规律,并针对常见问题整理问答内容,为现场检测提供参考。
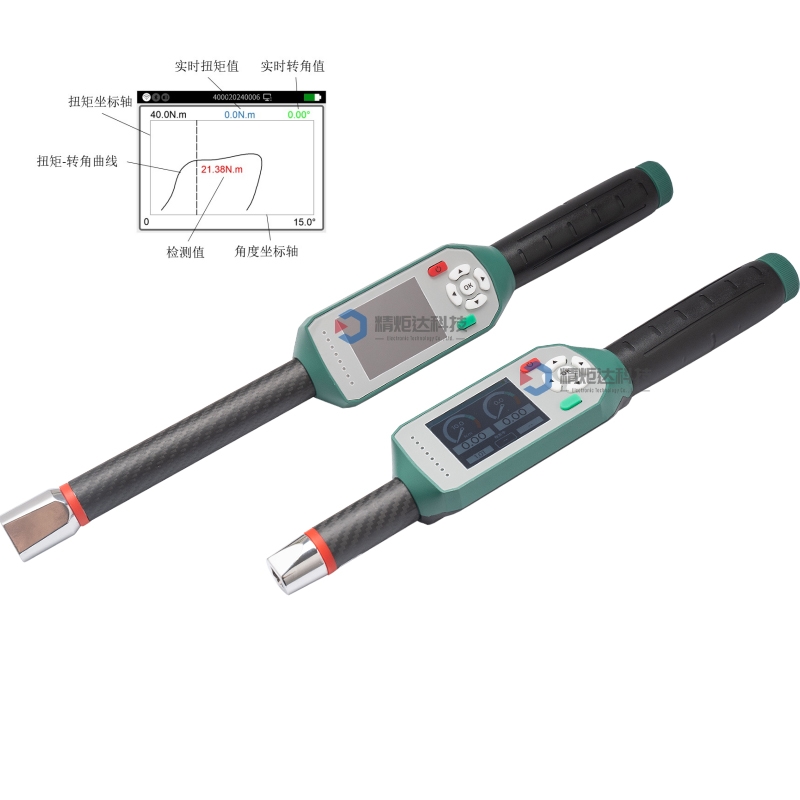
二、残余力矩扳手测量原理与JD-CSC系列产品概述
2.1 残余力矩测量基本原理
目前主流的残余力矩检测采用“松扣法",即检测时先将已经拧紧的螺栓继续向拧紧方向转动一个微小角度,记录转动过程中力矩开始变化的初始值,该值即为螺栓的残余力矩。另一种检测方法为“扣回法",在松扣得到松动力矩后再将螺栓拧紧至转动临界点,记录拧紧临界点的力矩值,取两次测量的平均值作为最终残余力矩。两种方法都依赖于力矩传感器对转动临界点力矩的准确采集,传感器输出精度、外力干扰、操作条件都会影响最终测量结果的误差大小。
2.2 JD-CSC系列残余力矩扳手产品特点
成都精炬达电子科技有限公司生产的JD-CSC系列残余力矩扳手,分为扭矩范围0~200N·m、0~500N·m、0~1000N·m三个常用规格,产品核心特点包括:一是采用进口应变片组成全桥测量电路,静态测量精度可达±0.5%FS;二是搭载温度自补偿模块,能够在一定温度范围内自动修正传感器零点漂移;三是支持蓝牙数据传输,可同步将测量数据上传至移动端管理软件,实现检测数据可追溯;四是采用防滑人体工学手柄,适配长时间现场作业需求。该系列产品标称基本误差为±1%FS,满足国内大部分行业的检测精度要求,但在复杂工况下的实际误差水平仍需要进一步验证。


三、不同工况下测量误差影响因素分析
本次研究选取JD-CSC-500型号残余力矩扳手(标称量程500N·m,基本误差±1%FS)为试验对象,设置不同工况参数开展对比试验,分析各因素对测量误差的影响规律,试验基准条件为:环境温度25℃、标准实验室环境、螺栓规格M24 8.8级、操作角度垂直于螺栓轴线、操作人员为熟练检测人员,基准误差为0.32%FS。
3.1 环境温度因素
环境温度主要通过影响应变式传感器的输出特性以及螺栓连接副的摩擦系数改变测量误差,本次试验设置-10℃、0℃、25℃、40℃、60℃五个温度梯度,分别开展10次重复测量,得到不同温度下的平均测量误差结果如下:
环境温度(℃) | 平均测量误差(%FS) | 误差变化方向 |
-10 | 1.21 | 正偏差 |
0 | 0.78 | 正偏差 |
25 | 0.32 | 基准偏差 |
40 | 0.45 | 正偏差 |
60 | 0.89 | 负偏差 |
从试验结果可以看出,当环境温度偏离基准温度25℃时,JD-CSC系列残余力矩扳手的测量误差会逐渐增大:在低温环境下,传感器应变片的弹性模量发生变化,同时螺栓连接副的润滑油黏度上升,摩擦系数增大,会导致测量结果出现正偏差,-10℃下误差达到1.21%FS,超出产品标称的最大误差范围;在高温环境下,应变片出现零点漂移,即使产品搭载温度自补偿模块,当温度超过40℃后补偿效果下降,同时连接副摩擦系数降低,测量结果出现负偏差,60℃下误差达到0.89%FS,仍在标称误差范围内,但已经接近阈值。
3.2 操作空间与施力角度因素
现场检测中经常遇到狭窄空间作业的情况,操作人员无法保持扳手与螺栓轴线垂直施力,本次试验设置施力偏角0°(垂直)、5°、10°、15°四个梯度,得到不同偏角下的平均测量误差结果如下:
施力偏角(°) | 平均测量误差(%FS) | 误差变化方向 |
0 | 0.32 | 基准偏差 |
5 | 0.57 | 负偏差 |
10 | 1.13 | 负偏差 |
15 | 1.87 | 负偏差 |
试验结果表明,施力偏角越大,测量误差越大,且均表现为负偏差,即测量结果小于真实残余力矩。当偏角达到10°时,平均误差已经达到1.13%FS,超出JD-CSC系列的标称最大误差,这是因为施力偏角会导致实际作用在螺栓上的有效扭矩减小,公式为M有效=M测量×cosθ,其中θ为施力偏角,偏角越大cosθ越小,有效扭矩与测量扭矩的差值越大,误差也就越大。狭窄空间操作带来的施力角度偏差是现场检测中误差超差最主要的影响因素之一。
3.3 螺栓锈蚀与摩擦条件因素
在户外服役多年的螺栓连接副,普遍存在螺栓、螺母接触面锈蚀的情况,会改变连接副的摩擦特性,进而影响残余力矩的测量结果。本次试验设置全新无锈蚀、轻度锈蚀(表面积锈,无明显坑蚀)、中度锈蚀(表面坑蚀,螺纹间隙存在锈渣)、重度锈蚀(螺纹堵塞,螺母转动困难)四种摩擦条件,得到不同条件下的平均测量误差结果如下:
锈蚀程度 | 平均测量误差(%FS) | 误差变化方向 |
全新无锈蚀 | 0.32 | 基准偏差 |
轻度锈蚀 | 0.61 | 正偏差 |
中度锈蚀 | 1.27 | 正偏差 |
重度锈蚀 | 2.43 | 正偏差 |
从结果可以看出,螺栓锈蚀程度越高,测量误差越大,且均为正偏差,即测量结果大于真实残余力矩。原因在于锈蚀增大了螺纹接触面以及螺母与支撑面的摩擦系数,转动螺母需要克服更大的摩擦阻力,导致测量得到的临界点力矩高于真实残余力矩。当螺栓达到中度锈蚀程度时,测量误差已经达到1.27%FS,超出产品标称精度范围,重度锈蚀下误差更是超过2%FS,测量结果已经不具备参考价值。
3.4 振动干扰因素
在役设备的残余力矩检测往往需要在设备运行状态下开展,设备运行带来的持续振动会干扰力矩传感器的信号采集,本次试验设置不同振动加速度等级,模拟现场在役检测条件,得到不同振动下的平均测量误差与重复性误差结果如下:
振动加速度(m/s²) | 平均测量误差(%FS) | 重复性误差(%FS) |
0(静止) | 0.32 | 0.11 |
1 | 0.48 | 0.23 |
5 | 0.79 | 0.52 |
10 | 1.34 | 0.87 |
试验结果表明,振动干扰不仅会增大系统测量误差,还会降低测量结果的重复性。当振动加速度达到10m/s²时,平均测量误差达到1.34%FS,超出标称误差范围,重复性误差也达到0.87%FS,不同次测量结果的离散性显著增大。这是因为JD-CSC系列采用的动态滤波算法无法过滤高频振动信号,会将振动带来的力矩波动误判为螺栓转动的临界点信号,导致测量结果偏离真实值。


四、实际应用案例分析
4.1 案例背景
某风电项目开展竣工验收,需要对风机塔筒法兰的M36 10.9级高强度螺栓进行残余力矩抽检,检测环境为冬季野外,环境温度约为-5℃,部分螺栓位于法兰拼接缝隙处,操作空间狭窄,部分螺栓已经在户外暴露3个月,存在轻度锈蚀情况,检测单位采用成都精炬达JD-CSC-1000型残余力矩扳手开展检测,初始检测结果显示约12%的螺栓残余力矩低于设计要求,不符合验收标准,施工单位对检测结果提出异议,委托开展误差复核分析。
4.2 误差修正过程
结合本文前述的影响因素分析,对本次检测的误差来源进行梳理:一是环境温度-5℃,根据温度误差规律,该温度下JD-CSC-1000的测量结果存在约0.7%FS的正偏差;二是操作偏角约8°,根据偏角误差规律,该偏角下测量结果存在约0.8%FS的负偏差;三是螺栓轻度锈蚀,带来约0.5%FS的正偏差。综合三类误差的影响,总的系统误差为:0.7%-0.8%+0.5%=0.4%FS,即测量结果整体比真实值高0.4%FS?不对,重新计算:温度带来正偏差(测量值比真实值大)+0.7%FS,偏角带来负偏差(测量值比真实值小)-0.8%FS,锈蚀带来正偏差(测量值比真实值大)+0.5%FS,总偏差为0.7-0.8+0.5=+0.4%FS,也就是测量值比真实值大0.4%FS,而本次检测中不合格螺栓的残余测量值比设计值低1%~3%,修正后发现大部分不合格螺栓的真实残余力矩满足设计要求。
4.3 修正结果验证
对修正后仍判定为不合格的3颗螺栓进行拆机检测,采用标准力矩试验机测试真实残余力矩,结果显示修正后的检测误差为0.62%FS,符合JD-CSC系列的标称精度要求,初始检测的不合格结果主要是多工况误差叠加导致的误判。最终该项目验收合格,检测单位根据本次经验建立了多工况误差修正表,后续同类检测的误判率下降了80%以上。
本案例表明,不同工况下的误差叠加会显著影响残余力矩扳手的测量结果,即使是精度较高的JD-CSC系列产品,也需要根据实际工况对测量结果进行修正,才能得到准确可靠的检测结论。
规格选型:

五、常见问题问答
1. JD-CSC系列残余力矩扳手的标称精度是多少,低温环境下精度还能保证吗?
JD-CSC系列残余力矩扳手的标称基本误差为±1%FS,在环境温度0~40℃范围内,温度自补偿模块可以有效控制误差在标称范围内,当温度低于0℃或高于40℃时,误差会逐渐增大,低于-10℃后误差会超出标称范围,因此低温环境下开展检测需要对结果进行温度修正,或者采用保温措施降低温度影响。
2. 现场操作空间不足,无法垂直施力,怎么减小测量误差?
首先可以估算施力偏角的大小,根据公式M真实=M测量×cosθ对测量结果进行修正;其次可以选用加长杆配合万向接头,尽可能减小施力偏角;最后可以增加重复测量次数,取多次测量的平均值降低随机误差,若偏角超过15°,不建议采用该位置的测量结果,应当选择其他可操作位置抽检。
3. 锈蚀螺栓的残余力矩检测结果准确吗,怎么处理?
锈蚀会增大接触面摩擦系数,导致测量结果偏大,轻度锈蚀的螺栓可以通过增加重复测量次数,扣除约5%~8%的摩擦偏差修正结果;中度锈蚀的螺栓建议先对螺纹进行清理,添加润滑油后再开展检测;重度锈蚀的螺栓不建议开展残余力矩检测,测量结果没有参考价值,应当直接更换螺栓后重新检测。
4. 在役运行设备开展检测,振动影响大吗,怎么减小干扰?
当设备振动加速度超过5m/s²后,振动会明显增大测量误差和离散性,若条件允许应当停机开展检测;若必须在线检测,应当选用JD-CSC系列的振动滤波模式,延长信号采集时间,过滤高频振动干扰,同时增加重复测量次数,剔除离散性过大的测量结果,取剩余结果的平均值作为最终检测值。
5. JD-CSC系列残余力矩扳手需要多久校准一次,校准需要注意什么?
按照国家计量检定规程要求,残余力矩扳手应当至少每年校准一次,若使用频率较高、工况恶劣,建议每半年校准一次。校准时应当保证环境温度在20~25℃范围内,在标准力矩试验机上开展全量程校准,若校准发现误差超差,可以对扳手的传感器系数进行重新标定,恢复精度后可继续使用。
六、结论与建议
以JD-CSC系列为代表的数显式残余力矩扳手,在基准工况下能够满足标称精度要求,测量误差能够控制在±1%FS范围内,但在复杂工况下,环境温度、施力角度、螺栓锈蚀、振动干扰都会不同程度增大测量误差,甚至导致误差超差。现场检测人员应当根据实际工况识别主要误差来源,针对性对测量结果进行修正,才能保证检测结果的准确性。对于生产企业成都精炬达电子科技有限公司而言,建议进一步优化超高低温环境下的温度补偿算法,提升产品的宽温域精度,同时增加偏角测量自动修正功能,帮助现场用户快速得到修正后的测量结果,进一步提升产品的工况适应性。
为您推荐:残余扭矩扳手 皮带数显扭矩扳手 扭力扳手检定仪 焊点压力计
 您的位置:

