
咨询电话
18227262093

产品分类
PRODUCT CLASSIFICATION 更新时间:2026-08-17
 浏览次数:115
离散制造拧紧质量追溯体系:基于WiFi传输MES的残余扭力扳手应用实践报告
一、应用背景
在离散制造领域,紧固件拧紧是汽车零部件、工程机械、航空航天配套件等多个细分行业生产过程中的关键工序,拧紧质量直接决定最终产品的结构强度、运行稳定性与使用安全性。传统拧紧作业普遍采用人工记录、普通定扭矩扳手操作的模式,存在诸多行业共性痛点:
人工记录扭矩数据容易出现错记、漏记、补记等问题,无法实现每一个拧紧点位的100%数据留存,出现质量问题后难以追溯原因;
残余扭力(也称终拧扭矩)是判断拧紧质量是否合格、螺栓预紧力是否符合设计要求的核心指标,传统人工抽检模式覆盖范围有限,无法实现在线全检,不合格品流出风险较高;
生产数据与企业制造执行系统(MES)脱节,管理层无法实时掌握拧紧工序的生产进度、合格率等关键指标,生产管控效率偏低。
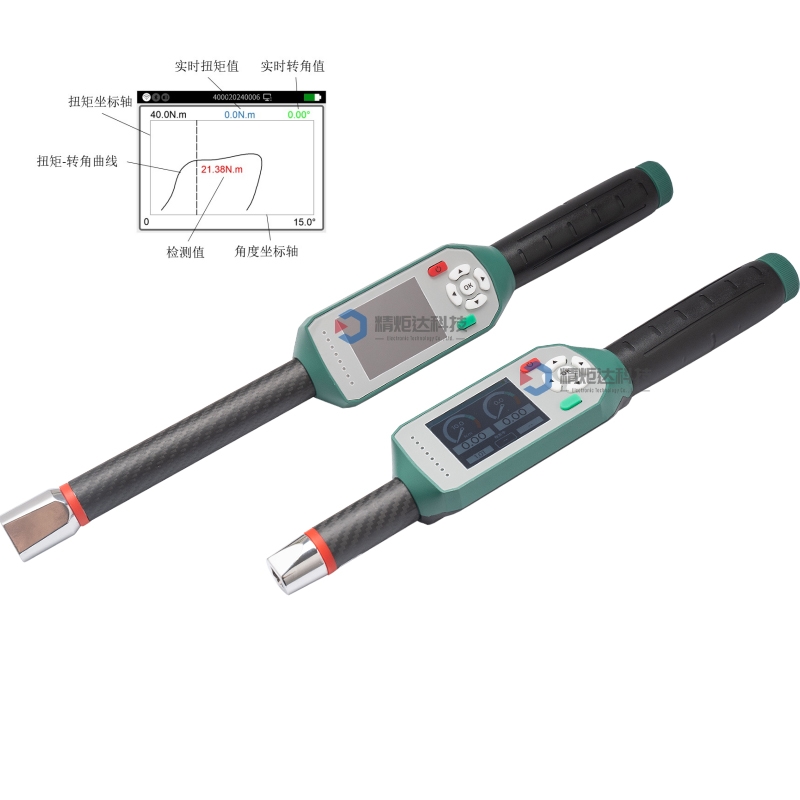
成都精炬达电子科技有限公司针对离散制造场景下拧紧质量管控的痛点,推出JD-CSC系列智能残余扭力扳手,通过内置WiFi传输模块实现扭矩数据实时上传MES系统,构建了从拧紧操作到数据存储、质量追溯的完整闭环体系,目前已在多家汽车零部件制造企业完成应用落地,验证了方案的可行性与实用性。

二、体系架构与产品方案
(一)整体体系架构
本次构建的离散制造拧紧质量追溯体系分为三层架构,各层级功能明确、数据互通,具体如下:
感知层:以JD-CSC系列智能残余扭力扳手为核心,内置高精度扭矩传感器、角度传感器,实时采集每一次拧紧作业的扭矩、角度数据,通过内置WiFi模块完成数据封装与传输。
传输层:依托企业现有车间WiFi网络,采用MQTT通信协议实现数据传输,保障低延迟、高稳定性,扳手在车间不同工位移动作业时均可保持稳定连接,数据丢包率低于[0.1%]。
应用层:数据上传至企业MES系统后,完成数据存储、合格判定、统计分析、追溯查询等功能,与MES系统现有的生产工单、物料批次、人员管理模块打通,实现拧紧数据与生产全链路数据的关联。
(二)JD-CSC系列产品核心特点
JD-CSC系列智能残余扭力扳手针对离散制造多品种、小批量、工位分散的特点设计,核心参数与功能满足不同场景的应用需求:
| 参数/功能 | 规格说明 | 技术优势 |
| 扭矩测量范围 | [10~2000N·m] | 覆盖绝大多数离散制造紧固件拧紧场景,可根据客户需求定制不同量程 |
| 测量精度 | ±[1]% | 优于行业普通智能扳手±2%的精度标准,满足残余扭力检测的精度要求 |
| 数据存储容量 | [10]万条 | 离线状态下可本地存储数据,网络恢复后自动补传,不中断生产作业 |
| 通信方式 | 内置WiFi | 无需额外铺设有线网络,依托车间现有WiFi即可部署,成本更低 |
| 合格提示 | 声光+振动三重提示 | 操作人员可第一时间知晓拧紧结果,避免不合格品流入下工序 |
| 续航时间 | [12]小时 | 支持快充,满足单班生产作业需求,无需频繁更换电池 |
三、应用实践案例
(一)案例背景
本次落地应用的客户为西南地区某中型汽车零部件制造企业,主要生产商用车后桥总成,单台后桥需要完成[16]个关键螺栓的拧紧作业,此前采用传统定扭矩扳手人工操作、纸质记录的模式,存在三个核心问题:一是每年因拧紧扭矩不合格引发的售后索赔占企业总质量索赔的[22%];二是质量问题出现后,无法快速追溯到具体操作人员、拧紧时间、扭矩数据,问题定位周期平均超过3天;三是抽检合格率仅为[95%],但全检没有可行方案,生产效率无法保障。
2023年下半年,该企业启动拧紧质量追溯体系升级项目,选用成都精炬达JD-CSC系列智能残余扭力扳手,完成与企业现有MES系统的对接,实现了关键拧紧点位的全数据采集与追溯。
(二)实施过程
项目实施分为四个阶段,具体推进情况如下:
1.需求调研与方案设计阶段:成都精炬达技术团队深入客户生产车间,梳理所有拧紧工序的点位分布、扭矩要求、现有MES系统接口规范,针对不同工位的网络覆盖情况优化WiFi信号,制定个性化对接方案,耗时[10]天完成方案确认。
2.设备调试与接口开发阶段:根据客户MES系统的接口标准完成WiFi通信协议适配,开发数据对接中间件,实现拧紧数据的实时上传、格式解析与存储绑定,完成3台扳手的现场调试,验证数据传输稳定性与准确性,耗时[15]天完成开发调试。
3.操作人员培训与试生产阶段:对生产线[12]名操作工人、[3]名质量管理人员开展操作培训、数据查询培训,开展为期1个月的试生产,累计完成[近万套]后桥总成的拧紧作业,验证体系运行稳定性。
4.正式投产与优化阶段:试生产验证合格后,全面替换原有传统扳手,在所有后桥生产工位推广应用,针对试运行阶段发现的离线数据补传问题完成软件升级,体系正式投入运行。
(三)应用成效
项目投用后,客户拧紧质量管控水平得到显著提升,核心指标变化如下:
| 指标 | 改造前 | 改造后 | 变化 |
| 拧紧不合格品流出率 | [0.5]% | 0.03% | 下降94% |
| 质量问题追溯时长 | 平均3天 | 10分钟内 | 缩短98%以上 |
| 拧紧工序抽检覆盖率 | [10]% | 100% | 实现全点位全检 |
| 年度拧紧相关质量索赔 | [50]万元 | [4]万元 | 下降超过[80%] |
| 拧紧数据录入效率 | 人工录入 | 自动上传 | 节省100%人工录入工作量 |
除量化指标提升外,该体系还帮助客户满足了整车厂对零部件质量追溯的要求,成功进入多个头部整车厂的合格供应商体系,为企业扩大市奠定了基础。


四、常见问题解答
结合项目推广与应用过程中客户提出的共性问题,整理解答如下:
(一)原有车间WiFi信号不好,能不能用?
JD-CSC系列智能残余扭力扳手支持离线存储功能,即使车间部分区域WiFi信号覆盖不足,扳手也可以先将拧紧数据存储在本地,当操作人员回到信号覆盖区域后,会自动完成数据补传,不会造成数据丢失。对于没有WiFi覆盖的场景,也可以定制支持蓝牙转WiFi网关的方案,通过工位网关完成数据传输,适应性较强。
(二)对接现有MES系统难度大不大,需要多少费用?
成都精炬达提供标准MQTT通信协议与开放数据接口,支持主流MES系统的对接,一般情况下,标准对接只需要[数千元]的接口开发费用,开发周期在1~2周左右。如果客户MES系统为定制开发,需要额外适配接口,技术团队会根据对接工作量评估费用与周期,整体成本远低于更换整套MES系统的投入。
(三)扳手精度需要定期校准吗,校准方便吗?
按照计量要求,扭力扳手需要定期校准以保障测量精度,JD-CSC系列智能残余扭力扳手支持客户自校准,也可以提供上门校准服务,用户只需要按照操作说明书,使用标准扭矩仪完成校准后输入校准系数即可完成精度校准,不需要返厂,不影响正常生产。
(四)离散制造多品种小批量生产,不同产品扭矩参数切换方便吗?
JD-CSC系列扳手支持通过MES系统下发工单扭矩参数,操作人员只需要扫描生产工单二维码,扳手即可自动加载对应产品各个拧紧点位的扭矩合格范围,不需要人工输入参数,避免参数设置错误,适配多品种快速换产的需求,操作简单,学习成本低。
(五)和有线传输的智能扳手相比,WiFi传输会不会不稳定?
目前企业车间基本已经实现WiFi全覆盖,WiFi传输技术已经非常成熟,JD-CSC系列采用工业级WiFi模块,数据传输稳定性已经过多个项目验证,同时搭配离线补传机制,即使出现短暂网络中断,也不会造成数据丢失,实际应用中的数据完整性可达100%,且WiFi方案不需要布设有线线路,工位调整更加灵活,更适合离散制造工位频繁调整的场景。

五、存在问题与优化方向
(一)当前存在的问题
从目前应用实践来看,该方案还存在两处需要优化的地方:一是对于少量超大量程(2000N·m以上)的特殊拧紧需求,当前产品系列还没有覆盖,需要定制开发,交付周期相对较长;二是部分小型制造企业没有上线MES系统,直接应用该体系存在一定门槛,需要配套简易版的数据存储与追溯软件才能推广。
(二)后续优化方向
丰富产品矩阵,尽快覆盖更大扭矩范围的应用需求,缩短定制产品交付周期;
针对未上线MES系统的中小制造企业,开发配套的云端轻量化质量追溯软件,降低客户应用门槛,只需要投入设备成本即可搭建拧紧质量追溯体系;
进一步优化算法,增加拧紧过程扭矩-角度曲线分析功能,帮助客户识别螺栓滑牙、错装等隐性质量问题,进一步提升拧紧质量管控水平;
拓展数据应用场景,基于采集的大量拧紧数据开展质量分析,识别扭矩偏差的规律,帮助客户优化装配工艺。
 您的位置:

